在饮品、调味品、罐装食品及日化产品的后道包装车间中,多联装集束包装是常见的出货形态。瑞安市腾亿来机械有限公司作为包装设备制造企业,其产品线涵盖了多种袖口式套膜与热收缩配套设备。当流水线处理多排易拉罐、玻璃瓶或规整盒体时,现场经常面临集束包裹不紧实、两端袖口收缩孔径不均、膜材封切线开裂甚至成品堆叠滑移等困扰。这些问题不影响货物外观陈列,还会降低托盘运输时的抗震动能力。要解决袖口式热收缩包装的破损与松动,不能单纯依靠调高热风温度或增加薄膜厚度,而需要从物料进给、封切成型到热风导向进行系统化的工序协同梳理。
包装松散与膜面破损的诱发根源
集束包装在进入收缩炉之前,物料排列的几何稳定性决定了后续薄膜受力的均匀程度。当多排瓶罐在输送带上汇合时,如果各通道之间的间隙波动过大,推料机构在推进物料时就会产生局部挤压或扭斜。微小的排列错位会导致薄膜在包裹瞬间各侧拉伸张力不一致,进入加热区后收缩应力无法均匀分布,终表现为一侧紧绷而另一侧起皱松垮。对于刚性较强的玻璃瓶或金属罐,这种排列不规则更容易造成边角处的薄膜过度拉伸,在高温热风吹拂下迅速变薄甚至撕裂。
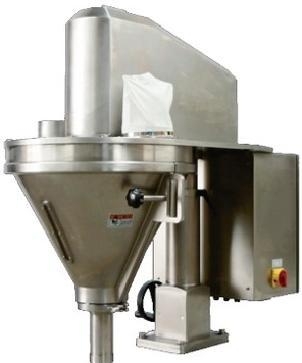
封切环节的温控偏差与机械裁切同步性,是造成两端撕裂的另一个关键机理。袖口式包装通常使用较厚的聚乙烯收缩膜,其熔断与闭合需要恒定的温度配合精细的机械下压时间。若封刀表面温度偏低或两端发热不均,薄膜熔接层无法充分融合,包装件在穿过热风炉时便会沿封切边缘崩开。反之,如果加热温度过高或切刀下压时间滞后,薄膜边缘容易焦化发脆,抗拉强度下降。推料动作与封切刀升降若缺乏精确的时序联动,还会导致薄膜在未完全冷却固化前受到纵向拉扯,直接破坏封口强度。
热风循环路径与腔体温区梯度的失衡,则直接影响袖口孔径的成型质量。收缩炉内部的风向如果呈紊乱吹拂状态,膜卷上下表面受热收缩的速度会出现明显时间差。当顶部薄膜已经迅速收缩拉紧,而底部薄膜仍处于初熔状态时,整包产品就会产生向上翘曲的应力。此外,双侧袖口孔洞的大小取决于热风吹向包装物两侧的动压与静压比。如果侧向热风风速过高,会将尚未收缩的膜边过早吹开,形成过大的侧孔,无法对内部瓶组形成足够的横向抱紧力,进而造成包件松散。
前端整理与封切机构的改造调试步骤
优化袖口式包装线的第一步,在于规范前端排列与分道推料的机械动作。读者在改造现场应首先校准进料输送线的导轨间距,确保物料进入分道拨料区时保持顺畅而不出现交错别死。针对多排组合包装,应引入机械式的自动分道与分组机构,使瓶组在被推入套膜区前形成规整的阵列。推料气缸的动作节拍需要与前端阻挡机构实现信号互锁,推板行进时必须保持垂直平推,避免在接触瓶身瞬间产生冲击力导致倒瓶。推料到位后,气缸应具备平稳的回退缓冲,为下一组套膜动作留出精细的间隙。
封切机构的整定重点在于保证恒温压合与气动下切的平稳响应。现场技术人员应当核验封切刀的热电偶反馈精度,确保发热管在整段刀长范围内的温差处于允许区间。对于处理大规格截面的工况,双电热板对开式封切结构能提供更为均匀的热量传导。刀座的下压导柱需要定期检查平行度,防止切刀接触底砧时出现单侧受力。通过在气路中加装精密调压阀与速度控制阀,使封刀下落速度平稳受控,在切断薄膜的同时形成牢固饱满的焊缝。
在薄膜进给路径上,必须建立恒张力的供膜与刹车配合机制。上下卷膜的放卷阻力如果差异过大,会导致封口线在成品端面发生上下偏移。通过设置浮动摆杆与接近开关联动,可以在物料推入时主动释放薄膜,减少推料阻力对包件前排产品的压迫。当推料到位且封刀下落时,放卷阻尼装置应能瞬时抱死,防止多余薄膜被惯性带出而造成后道包装松垮。保持薄膜平整展开并垂直送达封切位,是获得规则袖口孔洞的基础前提。
收缩风道协同与设备选型配置路径
在构建完整的集束收缩方案时,设备选型必须严格对应产品规格与产量节拍。瑞安市腾亿来机械有限公司在包装机械领域开发了多种适应不同生产需求的定型设备。对于需要多排排列的瓶装与盒装物料,腾亿来机械制造的TF6540全自动排列袖口式套膜机内置了自动分组拨料指与变频分道系统,工作气压在5至7千克力每平方厘米之间,额定包装速度为4至8件每分钟。该设备通过机械结构完成成组推进,有助于消除人工理料摆放不均带来的排列误差。
如果现场包装对象属于中大规格或是需要处理更宽的薄膜截面,腾亿来机械提供的TFZ-7540全自动袖口式套膜机采用了大功率双电热板直接对开大封刀设计,比较大封口尺寸达到750毫米,工作速度达10件每分钟。加长加热切刀配合恒温控制,能够在宽幅薄膜工况下完成结实的封切断膜,避免宽大包装物边缘撕裂。对于已经完成前道分排的单机或连线工况,腾亿来机械的TF6540SA与TF7540SA半袖口套膜机则采用汽缸推料与半袖口覆膜结构协同运行,包装速度达6至10件每分钟,工作气压范围在6至8千克力每平方厘米,适合易拉罐与玻璃瓶的多排稳定推送。
套膜完成后的热收缩环节,需要选择具备足够加热功率与定向风道调控能力的设备。腾亿来机械生产的TYL-600B全自动袖口式热收缩包装机采用恒温热风收缩配合风力定向引导系统,适用PE热收缩膜,包装速度可达25包每分钟。其风力定向引导设计能够使热风精细吹向包装件的侧边及底部,促使PE膜在短时间内均匀软化并紧紧包裹物料两端。针对重载大件包装需求,腾亿来机械的BS-5540M-PE等PE热收缩机配置了大功率不锈钢加热管,加热功率达到18千瓦至25千瓦,炉体载重量达40千克。大功率加热配置能保证重载厚膜在快速通过炉腔时充分吸收热量,避免因炉温回升迟缓出现未缩透的软包缺陷。
方案实施时的现场工况校核与参数边界
推进袖口式收缩线方案时,企业首先要核验气源供应的稳定性与动态气压降。由于袖口套膜机的推料、压料及封切动作高度依赖气动执行元件,主气路供气压力必须稳定保持在设备标称范围内。当工厂多台气动设备同时动作时,若总管压力出现瞬间跌落,封切刀的下压力度与推料速度就会产生波动。这会导致薄膜封切不彻底或物料推进未完全到位。现场应在套膜机进气端单独配置储气罐与过滤减压阀,确保推料气缸与封刀气缸在整个工作循环中获得恒定流量与干燥压缩空气。
薄膜材料本身的物性指标与收缩炉工艺参数必须经过严格匹配测试。聚乙烯收缩膜的纵向与横向收缩率、薄膜厚度均匀度以及熔融指数,直接决定了收缩后的紧实度。较厚的包装薄膜需要更长的受热时间或更高的炉温,如果流水线输送速度过快,外层薄膜已经收缩而内层尚未软化,冷却后就会出现应力松弛现象。读者在确定工艺参数时,应通过阶梯升温试验找到比较好的炉温与网带输送速度平衡点。同时应核验热风炉进出口的保温帘状态,防止外界环境冷空气倒灌引起炉口温区剧烈波动。
物料容器自身的耐热度与机械强度也是不可忽视的边界条件。轻量化的塑料瓶或薄壁纸盒在承受强烈的热风吹拂与收缩张力时,可能发生受热变形或侧凹。对于这类型物料,必须校核收缩炉内风速的动压分布,尽量依靠侧向与底部热风完成袖口收紧,避免顶部强风直吹造成容器塌陷。输送网带或滚筒的间距也要根据单件物料底面积进行核对,防止小口径瓶底在传动缝隙中发生倾斜。包装件出炉后应留有足够的自然风冷区或加装强制冷风装置,待薄膜完全硬化定型后再进入后道码垛,以防未冷却的膜层因堆叠受力产生长久塑性形变。
实施路径总结与下一步行动建议
采用袖口式热收缩包装工艺的优势在于利用PE薄膜的延展性与收缩抱紧力,省去昂贵的全封闭纸箱,从而在仓储与物流环节降低耗材成本并提升搬运效率。该技术路径特别适用于具有规则几何外形、单体抗压强度较高的易拉罐饮料、啤酒玻璃瓶、调味品玻璃罐以及规整方盒制品的集束包装。然而,该方案对于非对称异形件、极度易受热变形的薄壁塑料包装或表面严禁受热的高灵敏度化学品并不适用,此类工况更适合机械捆扎或常温拉伸缠绕等非加热工艺。
当制造企业评估后道包装线需要进行袖口式收缩工艺改造时,建议按顺序开展前置核对工作。首先应测量现有包装物组合后的比较大外形尺寸、单包总重量以及所规划的目标生产节拍。读者可以此数据为基准,向设备制造厂商索取设备比较大封口尺寸、气动推进行程及发热功率等技术规格文件进行逐项比对。其次应提供实际采用的薄膜样品与物料空罐,要求在制造端进行进料排列、推料平稳性及热风定向收缩的实际打样验证。通过现场查看封口焊缝平整度与两端袖口对称度,方可确保新设备或改造产线投产后实现稳定连续的运行表现。
责编:赵静雯
来源:芷江融媒体中心
!/ignore-error/1&pid=61375301 )
常德市鼎城区委书记陈远一行来芷江开展对口帮扶考察调研
!/ignore-error/1&pid=61353446 )
东莞市展能公益83团队爱心援建芷师中学启动仪式举行
!/ignore-error/1&pid=61346566 )
杨学锋主持召开县政府常务会议
!/ignore-error/1&pid=61339351 )
村播助农·湘约振兴丨2026年湖南省乡村主播(村播)冬季大赛在芷江正式启幕
!/ignore-error/1&pid=61333836 )
林涛调研芷江中心市场提质改造项目
!/ignore-error/1&pid=61290261 )
林涛主持召开县委常委会会议
!/ignore-error/1&pid=61288256 )
林涛主持召开芷江文旅工作座谈会
!/ignore-error/1&pid=61256641 )
凝聚芷商力量 链接湾区资源 共促家乡发展 深圳市芷江商会换届大会暨芷江“湘商回归”招商推介会在深举办


下载APP
分享到
互联网新闻信息服务许可证:43120210063 湘ICP备2023035329号 投稿、举报邮箱:1975359175@qq.com 联系电话:0745-6822133
主管单位:中共芷江侗族自治县委宣传部
主办单位:芷江侗族自治县融媒体中心
版权所有:芷江侗族自治县融媒体中心